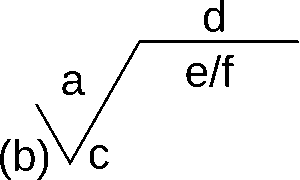• ul. Heliotropów 29, 04-796 Warszawa
  • info@fabrit.pl
  • +48 515 415 270

Kalkulator pasowań ISO

Poradnik konstruktora · ISO 286

Kalkulator pasowań ISO

Oblicz wymiary graniczne otworu i wałka oraz rzeczywisty zakres luzu lub wcisku. Kalkulator korzysta z tablicowych wartości tolerancji dla typowych pasowań maszynowych.

Zakres tablicowy: >3 do 400 mm.
System stałego otworu.
Typowe pola wałka w klasie IT6.
Pasowanie 20H7/g6
Typ pasowania luźne
Luz / wcisk min. +7 µm
Luz / wcisk max. +41 µm
Położenie pól tolerancji skala w µm
0 µm H7 g6

Wymiary graniczne

Parametr Wartość Odchyłka
Otwór minimalny - -
Otwór maksymalny - -
Wałek minimalny - -
Wałek maksymalny - -

Szczegóły

Odchyłki EI, ES, ei i es
EI — dolna odchyłka otworu - dla otworu H: EI = 0
ES — górna odchyłka otworu - szerokość pola tolerancji otworu
ei — dolna odchyłka wałka - dolna granica pola wałka
es — górna odchyłka wałka - górna granica pola wałka
Jak interpretować znak luzu / wcisku?
Wartość dodatnia oznacza luz.

Wartość ujemna oznacza wcisk.

Jeśli minimalna wartość jest ujemna, a maksymalna dodatnia, mamy do czynienia z pasowaniem przejściowym.
Zakres i założenia kalkulatora
Kalkulator obejmuje system stałego otworu H oraz najczęściej stosowane pola wałka: f6, g6, h6, j6, k6, m6, n6 i p6 .

Zakres średnic: powyżej 3 mm do 400 mm .

Wyniki służą do projektowania wstępnego. Dla elementów krytycznych, produkcji seryjnej oraz dokumentacji podlegającej formalnej walidacji należy potwierdzić wartości w aktualnym wydaniu normy ISO 286.
Wszystkie odchyłki podawane są względem wymiaru nominalnego w temperaturze odniesienia 20°C.
Read More

Podcięcia obróbkowe (DIN 509)

Podcięcia obróbkowe DIN 509 – poradnik konstruktora
Poradnik konstruktora · DIN 509

Podcięcia obróbkowe DIN 509

Praktyczny przewodnik po podcięciach typu E, F, G i H. Najpierw wybierz charakter połączenia, później sprawdź geometrię i sposób oznaczenia na rysunku. Strona ma pomagać w pracy konstruktora, a nie zastępować aktualnego wydania normy.

Jakiego podcięcia potrzebujesz?

W większości przypadków wybór można rozpocząć od tego, które powierzchnie mają być dalej obrabiane i jak krytyczne jest przejście.

Typ E

Głównie powierzchnia walcowa

Prosty wybór dla stopnia wału, gdy najważniejsza jest późniejsza obróbka powierzchni cylindrycznej.

Typ F

Walec + czoło

Najbardziej uniwersalny przypadek, gdy ważne są jednocześnie powierzchnia cylindryczna i czołowa.

Typ G

Kompaktowe przejście

Gdy liczy się mała strefa przejścia i detal nie jest szczególnie krytyczny zmęczeniowo.

Typ H

Większa strefa przejścia

Alternatywa dla G, gdy potrzebujesz więcej miejsca geometrycznego przy przejściu powierzchni.

Typy E, F, G i H – szybkie porównanie

Zamiast czterech dużych kart – jedno zwarte porównanie, podobnie jak na stronie doboru pasowań.

EObróbka przede wszystkim powierzchni cylindrycznej.
FObróbka powierzchni cylindrycznej i czołowej.
GKompaktowe przejście; lekkie i mniej krytyczne przypadki.
HWiększa strefa przejścia i więcej przestrzeni geometrycznej.

Dobór typu podcięcia

Wybierz funkcję połączenia, charakter obciążenia i wpisz średnicę d₁. Selektor dobierze typ podcięcia oraz – jeśli kombinacja mieści się w tabeli – poda zalecane wymiary r, t₁, t₂, f i g.

Interaktywny selektor DIN 509 Dobór orientacyjny typu podcięcia na podstawie funkcji detalu.
F
REKOMENDOWANY TYP Podcięcie typu F

Dobry punkt wyjścia dla typowego stopnia wału, gdy obrabiane są powierzchnia walcowa i czołowa.

Najlepsze zastosowaniewalec + czoło
Charakteruniwersalne
Na co uważaćsprawdź wymiarowanie wg aktualnej normy
Wymiary na rysunkur, t₁, t₂, f, g, z₁, z₂
Podcięcie typu F – geometria i wymiary oznaczenia wymiarów
Wymiary dobranego podcięcia wartości wg tabel DIN EN ISO 18388; DIN 509:2022 odwołuje się do tej tabeli wymiarowej
Promień r
Głębokość t₁
Głębokość t₂
Szerokość f
Szerokość g
Min. pogłębienie a
Średnica d₁Ø 40 mm
Charakter obciążeniatypowe / normalne
Seria promienia
Status doboru
Proponowane oznaczenie na rysunku
Wpisz średnicę elementu, aby dobrać wymiary.
Wniosek konstruktorski: Typ F jest dobrym punktem wyjścia dla typowego połączenia, w którym ważne są zarówno powierzchnia cylindryczna, jak i czołowa.

Po co stosować podcięcie?

Najprościej: żeby promień, faza lub geometria części współpracującej nie blokowały prawidłowego dosunięcia do powierzchni bazowej.

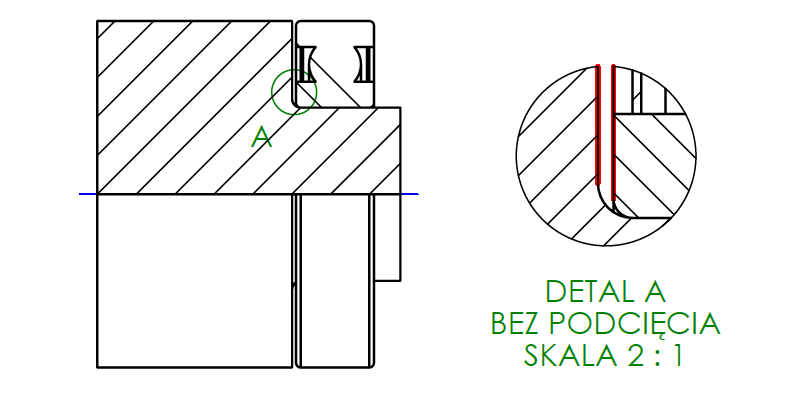
Bez podcięcia

Promień lub naroże koliduje

Element współpracujący opiera się o promień przejścia i nie dochodzi prawidłowo do powierzchni oporowej.

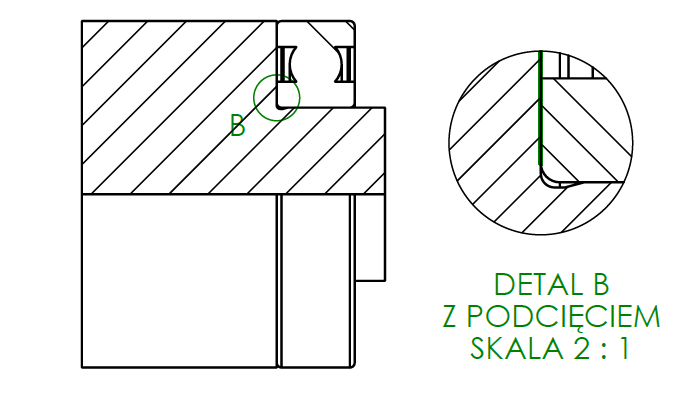
Przekrój wału bez podcięcia – kolizja promienia z elementem współpracującym i brak pełnego dosunięcia
Z podcięciem

Podcięcie umożliwia pełne dosunięcie

Podcięcie tworzy miejsce dla naroża i promienia, dzięki czemu część współpracująca może oprzeć się na właściwej powierzchni bazowej.

Przekrój wału z podcięciem – prawidłowe dosunięcie elementu współpracującego do powierzchni oporowej

Jak czytać wymiary podcięcia?

Wybierz typ E, F, G lub H. Poniżej pokazujemy właściwy rysunek techniczny używany na stronie Fabrit – z geometrią i oznaczeniami wymiarów. Obok pozostaje krótka legenda symboli, żeby łatwo było odczytać rysunek.

Wymiary – typ E

rpromień podcięcia
t₁głębokość podcięcia względem powierzchni cylindrycznej
t₂głębokość podcięcia względem powierzchni czołowej
fszerokość podcięcia w kierunku osiowym
gdrugi wymiar szerokości podcięcia – występuje dla typów F, G i H
z₁naddatek obróbkowy powierzchni cylindrycznej
z₂naddatek obróbkowy powierzchni czołowej
d₁średnica obrabianego elementu; służy m.in. do wyboru wiersza tabeli wymiarowej
Ważne: schemat pokazuje znaczenie symboli i zależności geometryczne. Nie traktuj proporcji rysunku jako wymiarów wykonawczych.
TypSymbole wymiaroweGłówne zastosowanieCo dajeNa co uważać
Er, t₁, f, z₁, d₁Obróbka przede wszystkim powierzchni cylindrycznejProste odprowadzenie narożaSprawdź część współpracującą od strony czoła
Fr, t₁, t₂, f, g, z₁, z₂, d₁Powierzchnia cylindryczna i czołowaNajbardziej uniwersalna strefa przejściaZweryfikuj naddatki i wymagania rysunku
Gr, t₁, t₂, f, g, z₁, z₂, d₁Kompaktowe przejścieMałe zajęcie miejscaNie stosuj automatycznie przy wysokich wymaganiach zmęczeniowych
Hr, t₁, t₂, f, g, z₁, z₂, d₁Większa strefa przejściaWięcej przestrzeni geometrycznejSprawdź osłabienie przekroju i miejsce zabudowy

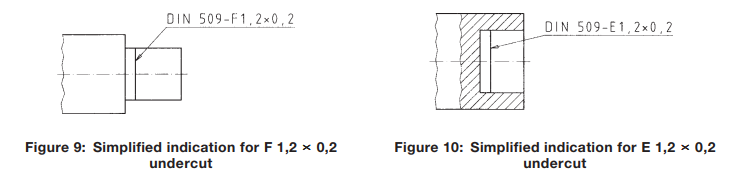
Jak oznaczyć podcięcie na rysunku?

Najpierw określ typ, później parametry geometryczne i ewentualne wymagania dodatkowe.

1

Wskaż typ

E, F, G lub H – zgodnie z funkcją detalu.

2

Dodaj wymagane wymiary

Promień, głębokość, szerokość lub zapis normowy wymagany dla danego typu.

3

Dodaj wymagania specjalne

Chropowatość, tolerancje albo wymagania technologiczne, jeśli są potrzebne.

Przykład zapisu

DIN 509 – F ...
Typ F + parametry zgodne z aktualną dokumentacją i normą.

Wskazówka

Najważniejsze, żeby technolog i kontrola jakości jednoznacznie rozumieli, co ma zostać wykonane. Sam szkic rowka bez jasnego opisu często generuje niepotrzebne pytania.

Schematyczny sposób oznaczania podcięć DIN 509 na rysunku technicznym

Schematyczny sposób oznaczania podcięć na rysunku technicznym.

Najczęstsze błędy

Za małe podcięcie

Promień części współpracującej nadal koliduje z narożem i element nie dochodzi do bazy.

Za duże podcięcie

Niepotrzebne osłabienie przekroju, większy koszt obróbki i trudniejsza kontrola.

Zły typ podcięcia

Geometria nie odpowiada funkcji połączenia albo późniejszej obróbce powierzchni.

Brak konsultacji z technologią

Rozwiązanie poprawne w CAD może być niewygodne do wykonania, pomiaru lub kontroli.

FAQ

Czy typ F jest najlepszym wyborem domyślnym?
Dla wielu typowych stopni wałów jest bardzo dobrym punktem wyjścia, ale nie zastępuje analizy funkcji połączenia.
Kiedy wybrać typ E zamiast F?
Gdy kluczowa jest głównie dalsza obróbka powierzchni cylindrycznej, a powierzchnia czołowa nie wymaga takiej samej swobody obróbkowej.
Czy typy G i H są przeznaczone do dużych obciążeń?
Nie należy tego zakładać automatycznie. Przy detalu krytycznym zmęczeniowo geometrię trzeba zweryfikować z aktualną normą i wymaganiami wytrzymałościowymi.
Czy poradnik zastępuje DIN 509?
Nie. To praktyczna pomoc projektowa. Wartości wymiarowe i finalne oznaczenia należy potwierdzić w aktualnym wydaniu normy.

Potrzebujesz dobrać detal do konkretnego mechanizmu?

Pomagamy w projektowaniu maszyn, wałów, opraw, pasowań i dokumentacji technicznej – od koncepcji po dane do produkcji.

Skontaktuj się z nami
Read More

Chropowatość powierzchni

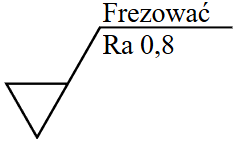
Oznaczanie chropowatości powierzchni na rysunku technicznym

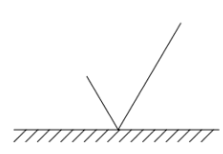
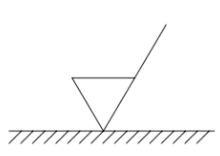
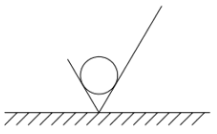
Chropowatość może zostać uzyskana dowolną metodą.

Chropowatość może zostać uzyskana tylko poprzez usunięcie materiału (usunięcie materiału konieczne).

Chropowatość może zostać uzyskana bez usuwania materiału (usuwanie materiału zabronione).

a – wartość chropowatości poprzedzona symbolem skali (np. Ra, Rz). Wartość bez symbolu oznacza domyślnie Ra.

b – wartość reprezentująca naddatek materiału na obróbkę

c – symbol kierunkowości struktury powierzchni

d – informacja o metodzie wykonania, rodzaju obróbki

e – wartość reprezentująca wysokość falistości, poprzedzona odpowiednim symbolem lub długość odcinka elementarnego jeżeli nie jest wyszczególniony w normie (ISO 4288)

f – wartość parametru chropowatości innego niż Ra poprzedzona symbolem skali.

Wszystkie parametry liczbowe podawane są w mikrometrach.

Dodatkowo znak chropowatości umieszcza się w prawym, górnym rogu nad ramką (odnosi się wtedy do wszystkich powierzchni elementu) oraz za nim w nawiasie malejące symbole dla chropowatości wyszczególnionych na rysunku.

Tabela chropowatości powierzchni ze względu na technologię wytwarzania

Read More

Dobór pasowań wymiarów

Poradnik konstruktora

Dobór pasowań wymiarów

Praktyczna pomoc w doborze pasowania otworu i wałka. Sprawdź charakter połączenia, typowe zastosowania oraz zalecane pasowania łożysk według SKF.

Jakiego pasowania potrzebujesz?

W większości konstrukcji dobór można rozpocząć od funkcji połączenia.

H7/g6 · H7/h6

Ruch lub łatwy montaż

Tuleje, prowadzenia, sworznie i elementy często demontowane.
H7/j6 · H7/k6 · H7/m6

Dokładne ustalenie

Koła zębate, koła pasowe, piasty i sprzęgła.
H7/n6 · H7/p6 · H7/r6

Trwałe osadzenie

Tuleje wciskane, koła, pierścienie i mocno obciążone piasty.

Pasowanie luźne, przejściowe i ciasne

Kluczowe jest to, czy dla skrajnych wymiarów zawsze występuje luz, możliwy jest luz lub wcisk, czy zawsze występuje wcisk.

Luźne zawsze luz Przejściowe luz albo wcisk Ciasne zawsze wcisk

Tabela doboru pasowań

Szybka tabela katalogowa do wstępnego doboru typowych pasowań maszynowych.

GrupaCharakterH6H7H8H9OpisFunkcjaPrzykłady
Luźne Duży luzf6f6f7f8 Duży, bezpieczny luz. Swobodny ruch. Prowadzenia, wałki pomocnicze.
Umiarkowanyg5g6g7g8 Mały kontrolowany luz. Dokładny ruch. Tuleje, sworznie, prowadzenia.
Bardzo małyh5h6h7h8 Blisko zerowego luzu. Centrowanie. Kołnierze, tuleje, lekkie piasty.
Przejściowe Lekkiej5j6 Luz lub lekki wcisk. Dokładne ustalenie. Kołnierze, lekkie piasty.
Dokładnek5k6 Dobre centrowanie. Pozycjonowanie. Koła, sprzęgła, piasty.
Lekki wciskm5m6 Stabilne osadzenie. Dokładne mocowanie. Piasty, wirniki, tuleje.
Średni wciskn5n6 Wyraźny wcisk. Stabilne połączenie. Piasty, tuleje, koła.
Ciasne Wciskp5p6 Montaż prasą. Trwałe osadzenie. Koła, pierścienie, piasty.
Mocny wciskr5r6 Duży wcisk. Duże obciążenia. Bębny, koła napędowe.
Bardzo mocnys5s6 Połączenie praktycznie trwałe. Bardzo duże obciążenia. Ciężkie piasty, pierścienie.
Tabela służy do wstępnego doboru. Rzeczywisty zakres luzu lub wcisku zależy również od wymiaru nominalnego.

Dobór pasowania wał–otwór

Szybki wybór typowego pasowania dla dwóch współpracujących części maszynowych. Dla osadzenia łożyska użyj selektora SKF poniżej.

Orientacyjna rekomendacja
H7/g6 lub H7/h6

Dobór pasowania łożyska wg SKF

Przy łożyskach najważniejsze jest to, czy kierunek obciążenia obraca się względem danego pierścienia. Pierścień obciążony obwodowo wymaga zazwyczaj ciaśniejszego osadzenia, aby zapobiec pełzaniu.

Najważniejsza zasada
Obciążenie nieruchome
możliwe luźniejsze osadzenie
łatwiejszy montaż i przesuw osiowy
Obciążenie obracające się
wymagany wcisk
zabezpieczenie przed pełzaniem
Kierunek nieokreślony / udary
bardziej zachowawczy dobór
zwykle ciaśniejsze osadzenie
Interaktywny selektor SKF Łożyska promieniowe · pełny stalowy wał · oprawa stalowa lub żeliwna
k5
WAŁ
Zalecane pasowanie wału
rekomendacja tabelaryczna
Zakres
Warunek
Charakter
H7
OPRAWA
Zalecane pasowanie oprawy
rekomendacja tabelaryczna
Warunek
Przesuw osiowy
Charakter
Wniosek:
Pełniejsza tabela SKF — wał pokaż
ŁożyskoWarunkiŚrednicaPole
KulkoweLekkie, obciążenie obracające≤17 mmjs5
KulkoweLekkie>17–100 mmj6
KulkoweLekkie>100–140 mmk6
KulkoweNormalne / duże≤10 mmjs5
KulkoweNormalne / duże>10–17 mmj5
KulkoweNormalne / duże>17–100 mmk5
KulkoweNormalne / duże>100–140 mmm5
KulkoweNormalne / duże>140–200 mmm6
WałeczkoweLekkie≤25 mmj6
WałeczkoweLekkie>25–60 mmk6
WałeczkoweLekkie>60–140 mmm6
WałeczkoweNormalne / duże≤30 mmk6
WałeczkoweNormalne / duże>30–50 mmm5
WałeczkoweNormalne / duże>50–65 mmn5
WałeczkoweNormalne / duże>65–100 mmn6
WałeczkoweNormalne / duże>100–280 mmp6
WałeczkoweNormalne / duże>280–500 mmr6
PromienioweNieruchome obciążenie + wymagany przesuwg6
PromienioweNieruchome obciążenie + brak przesuwuh6
Pełniejsza tabela SKF — oprawa pokaż
Obciążenie pierścienia zewnętrznego Warunki Pole Przesuw
NieruchomeTypowe zastosowanieH7Możliwy
NieruchomeLekkie / prosteH8Możliwy
NieruchomeDuże wydłużenia cieplneG7Łatwy
NieokreśloneLekkie / normalneJ7Zwykle możliwy
NieokreśloneNormalne / dużeK7Ograniczony
NieokreśloneCiężkie / udaroweM7Niepożądany
Obracające sięLekkieN6 / N7*Nie
Obracające sięNormalne / dużeP6 / P7*Nie
Dlaczego takie pasowanie? zasady projektowe
Pierścień, względem którego kierunek obciążenia obraca się podczas pracy, powinien być zabezpieczony przed pełzaniem odpowiednio ciasnym osadzeniem.

Pierścień obciążony miejscowo może zwykle pracować z luźniejszym pasowaniem.

Ciaśniejsze osadzenie zmniejsza luz wewnętrzny łożyska. Przy dużym wcisku lub różnicy temperatur należy sprawdzić rzeczywisty luz roboczy.
Selektor obejmuje typowe przypadki projektowe. Dla wałów drążonych, cienkościennych opraw, wysokich prędkości, dużych różnic temperatur lub nietypowych obciążeń należy wykonać pełną analizę układu łożyskowego.

FAQ

Co oznacza H7/g6?
H7 określa pole tolerancji otworu, a g6 pole tolerancji wałka. Jest to typowe pasowanie luźne.
Kiedy stosować H7/k6?
Gdy zależy nam na dokładnym ustaleniu elementu bez dużego wcisku.
Czy obracający się wał zawsze wymaga ciasnego pasowania łożyska?
Nie. Decydujące jest to, czy obciążenie obraca się względem pierścienia łożyska.
Co oznaczają P i C w selektorze SKF?
P to równoważne obciążenie dynamiczne łożyska, natomiast C to jego podstawowa nośność dynamiczna. Stosunek P/C jest jednym z parametrów używanych przy doborze pasowania.
Czy przy ciasnym pasowaniu należy zawsze stosować C3?
Nie. Ciaśniejsze osadzenie zmniejsza luz wewnętrzny łożyska, ale klasę luzu należy dobrać na podstawie rzeczywistego wcisku, temperatury i warunków pracy.

Potrzebujesz dobrać pasowanie do konkretnego mechanizmu?

Pomagamy w projektowaniu maszyn, tolerowaniu, doborze łożysk, wałów, tulei i technologii montażu.

Skontaktuj się z nami
Read More